

熟化仅仅是把复合膜摆入塑料薄膜熟化室,直到后加工的时分再取出这么简单吗?答案当然是否定的。熟化做得不好,或许让前面的复合作业付之东流,然后导致复合膜的剥离强度不良、开口性差、有异味等质量问题,且作废量非常大,构成大批量的质量事故。
因此,要做好塑料薄膜熟化室的熟化管理规划,特别是熟化室加热系统的规划。下面,我们来了解一下如何做好塑料薄膜熟化室的熟化管理工作。
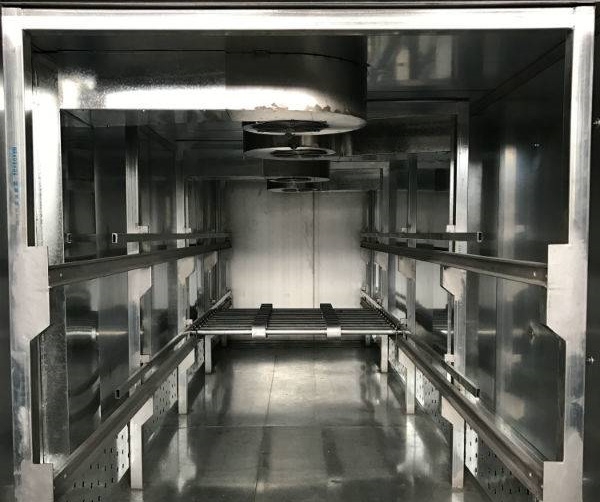
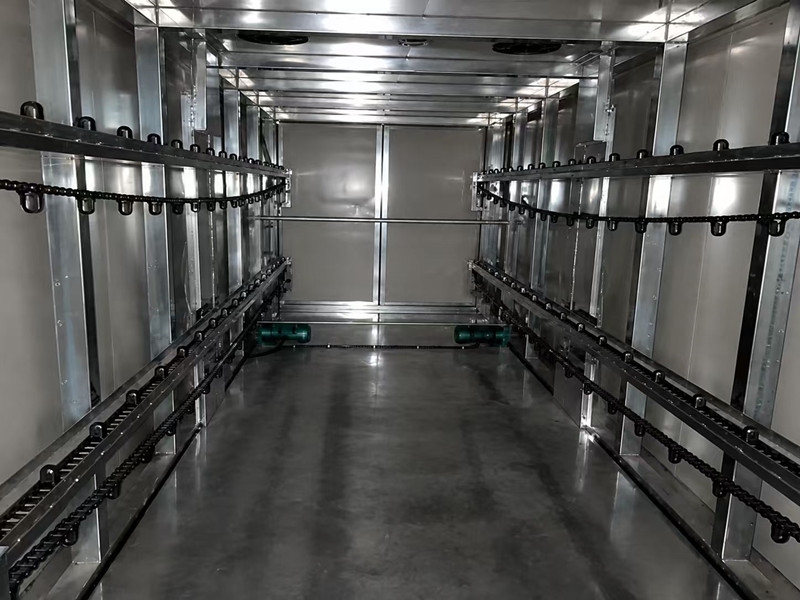
熟化设备:环仪仪器 塑料薄膜熟化室

熟化管理的管理办法:
1.做好薄膜熟化的时间处理和温度处理:
现在,市场上简直全部和类型的胶黏剂对其熟化时间均会在运用阐明书上注明,但在实践作业中,常常可以看到有的软包装厂家要么由于交货时间太急而缩短熟化时间,要么由于后工序进展跟不上而延伸熟化时间,而熟化时间缩短或许导致胶黏剂熟化不而影响剥离强度或残留异味,而熟化时间过长则或许导致薄膜开口性不良。
所以,有设置《熟化时间挂号表》,将复合好的薄膜卷料进行编号,对其进入和取出熟化室的时间进行挂号,严格按胶黏剂的时间操作,如的确交货期太急,可选用快干型酯溶性聚胺酯胶黏剂或醇溶性胶黏剂复合。
前面说过可以设备两个不同设定温度的熟化室,这是由于不同材料结构的复合膜对熟化温度要求不一样。
2.不能忽视复合工序的处理作业:
复合工序的处理作业不容忽视每一个细节,只要将每一项作业都落到实处,都抵达“可控制”,才能取得的复合效果。
塑料薄膜熟化室加热系统有外加热和内加热两种。外加热是指在熟化室以外将空气加热到温度,然后用风机将热空气送入熟化室,内加热是指在熟化室内设备加热管,使室内空气升温。
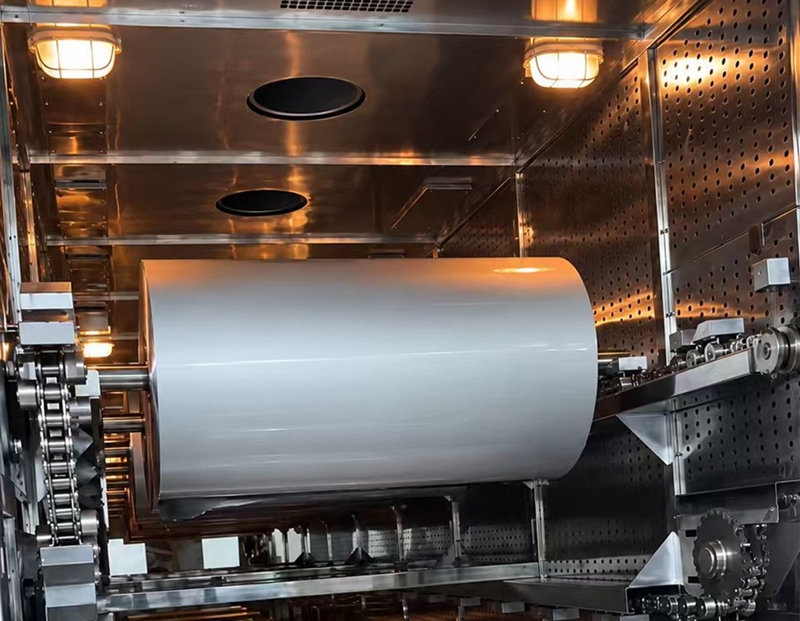
不论哪种加热方法,都以熟化室内温度稳定、均匀为目的。选用内加热方法时,将加热管设备在熟化室下部,并附加风机。有条件的厂家,设置两个熟化室,一个温度设定在40℃~45℃,一个温度设定在50℃~55℃,可用于不同复合膜熟化运用。
以上就是塑料薄膜熟化室的熟化管理方法,如有熟化处理疑问,可以咨询环仪仪器相关技术人员。